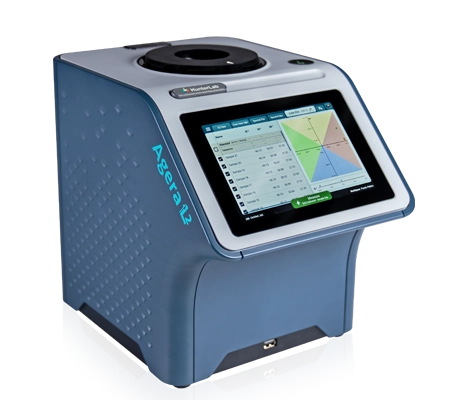
Agera L2
詳細はこちら
色測定により、再生プラスチックのばらつきを実用的な品質データに変換します。HunterLab社の「Agera L2」は、客観的な色測定機能を提供し、メーカーがサプライヤーや生産ロットを比較し、プロセスの一貫性を監視し、材料仕様を策定し、重要な変化を早期に特定することを支援します。
課題
ペレットの形状、質感、およびランダムな配向は、測定ごとに光の反射の仕方を変化させる可能性があり、一方、蛍光増白剤は紫外線照射の有無によって異なる反応を示します。こうした変動要因があるため、再現性のある結果を得るためには、代表的なサンプリングと一貫した試料の提示が不可欠となります。

ペレットは、1つのサンプル内でも色や表面の性質にばらつきが見られることがあります。

形状、質感、およびランダムな向きは、光の反射や測定結果に影響を与える可能性があります。

ペレットのごく一部だけでは、不均一なロット全体を正確に表すことはできない可能性があります。

OBAは紫外線照射に反応し、測定される色結果に影響を与える可能性があります。
色むらの発見が遅れた場合のコスト: 生産の終盤で色むらが発見された場合、調査、手直し、選別、または廃棄が必要な材料に対して、すでに材料費、人件費、機械稼働時間、およびエネルギーが投入されている可能性があります。
解決策
Agera L2は、再生プラスチックペレットに生じる自然なばらつきに対応するように設計されており、照明とUVを制御することで、不均一なサンプルに対しても再現性の高い色測定を実現します。インライン色測定ソリューションをお探しの場合は、SpectraTrend HT (STHT) が最適な選択肢です。
| 特長 | Agera L2 | SpectraTrend HT(STHT) |
|---|---|---|
| 最適な用途 | 再生ペレット、フレーク、粉砕材(グラインド)、バージンプラスチックペレット、不透明プラスチック | ペレットシェーカー/分類機を含む、連続プラスチック生産 |
| 主なメリット | 超広視野(4~16回);リファレンスグレードの0°/45°c精度;蛍光性および光学的に明るく処理されたプラスチックに対応する、UV制御付きGrade A CIE D65照明 | 非接触・インライン測定により、色差をリアルタイムで検出し、廃棄物を削減するとともにプロセス管理を向上 |
| 指数/色データ | CIE L*a*b*、黄色度指数(Yellowness Index)、白色度指数(Whiteness Index)、カスタム指数 | リアルタイムΔE、CIE L*a*b* 、および用途別の指標を含む連続スペクトル色データ |
HunterLabはISO 9001:2015の認証を取得しており、当社の製品はそれぞれCE認証を取得しています。
パンフレットをご覧いただき、主な機能やメリットをご確認ください。あるいは、お手持ちの製品をお持ちいただければ、カラーの専門家が最適な組み合わせをご提案いたします。
ロット間の比較を意味のあるものにするためには、代表的なサンプルを使用し、サンプルの調製、提示、および測定手順を毎回一貫して行うようにしてください。
Agera L2の測定ワークフロー全体の実演をご覧いただき、客観的な色データをどのように活用して再生プラスチックペレットを評価し、結果を比較し、蛍光増白剤の影響を評価できるかを学びましょう。
明度については L*、赤・緑については a*、 b*は黄-青、ΔEは総色差を表し、必要に応じて黄度指数 (YI)および白度指数 (WI)も使用します。 複数の値を使用することで、材料の外観をより包括的に把握でき、傾向分析やトラブルシューティングに役立ちます。
黄変指数(YI)の上昇は、熱履歴、酸化、およびポリマーの経年劣化に伴う変化を示している可能性があります。YIは、黄変が視覚的に明らかになる前に変化する場合があるため、進行中のプロセス変動を早期に検出するのに役立ちます。
蛍光増白剤は紫外線のエネルギーに反応するため、紫外線環境は測定される色に影響を与える可能性があります。Agera L2は、紫外線を制御したCIE校正済みのD65照明を提供し、蛍光性rPET材料を標準化された測定条件下で評価することを可能にします。
再生ペレットは不均一であるため、測定対象とする範囲が狭いと、サンプル全体を適切に反映できない可能性があります。測定範囲を広くすることで、各測定値に含まれる材料の量が増え、サンプルの平均化が改善され、より代表的な測定結果が得られるようになります。
いいえ。2つのサンプルは、異なる変化を示しながらも、類似したΔE値を示すことがあります。YIの増加は熱劣化を示唆し、WIの変化はOBAの変動を示唆し、L*、a*、またはb*の変化は特定の色の変化を明らかにすることがあります。色プロファイル全体を評価することで、より的確なトラブルシューティングが可能になります。
色測定値は、定義された合格基準を用いて、承認済みの基準値と比較すべきである。許容差は、その基準値に対する許容される変動範囲を定めるものであり、顧客の期待、製品の用途、および製造能力を反映したものであるべきであり、これにより製造業者は客観的な品質判断を下すことができる。
測定の幾何学的条件、照明、UV含有量、開口径、装置の設計、および試料の配置の違いは、報告される色値に影響を与える可能性があります。したがって、異なる装置、操作者、試験所、または製造拠点間で結果を比較する際には、測定条件を標準化することが重要です。
はい。測定データを一貫して収集することで、L*、a*、b*、YI、WI、およびΔEの推移から、単一の測定値だけでは明らかにならないような、プロセスにおける漸進的な変化を把握することができます。傾向分析は、事後対応的なトラブルシューティングではなく、先を見越したプロセス管理を可能にします。